Принцип работы полуавтоматической сварки
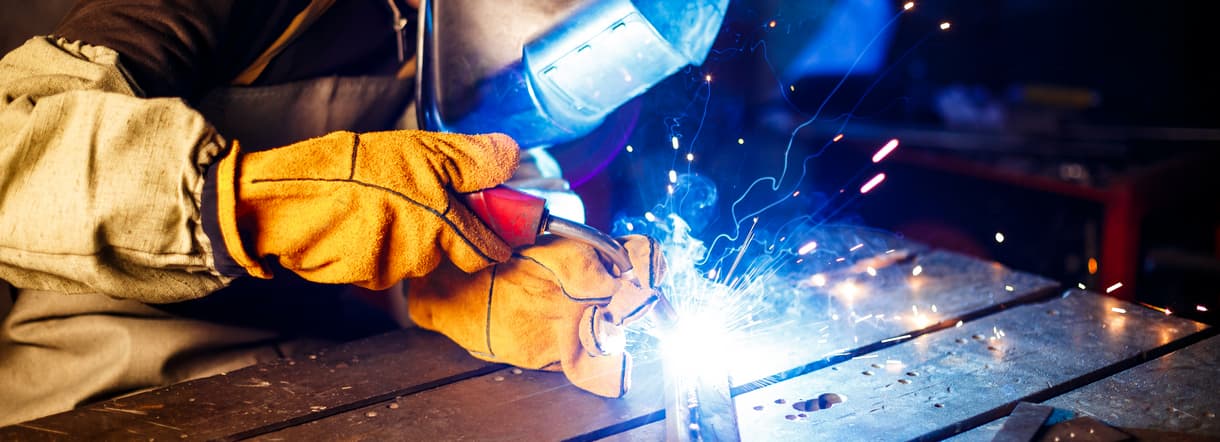
В этом случае вместо электродов используется специальная проволока. Также используется газ. Во время работ важно поддерживать постоянную температуру, чтобы обеспечить равномерное плавление. Дело в том, что при превышении нормального уровня может начаться кипение и испарение.
Полуавтоматическая сварка может быть двух видов:
- С изготовлением непрерывного шва
- Точечная сварка с одинаковыми промежутками
В зависимости от толщины металла может применяться первая или вторая технология. Более тонкие листы легче варить в вертикальной плоскости. Это касается изделий, толщина которых не превышает 4 мм. Для более толстых изделий важно производить разметку кромок и использовать гелий или аргон при сварке. Угловые детали устанавливают «лодочкой». Легкий нахлест можно сварить в один проход.
При осуществлении сварки обычно используют следующие правила:
- Сварочная ванна должна быть видна мастеру. Для этого проволоку важно держать под небольшим углом.
- Если толщина металла около 1 сантиметра, то зазор должен быть 1 мм или более. В целом его рассчитывают по формуле – 10% о толщины металла. Зазор нельзя менять при работе с одной деталью.
- Подкладку важно располагать снизу детали.
- Мастер обязан контролировать температуру и значение тока во время работы.