Оформите заявку на услугу, мы свяжемся с вами в ближайшее время и ответим на все интересующие вопросы.
Оглавление
- Что такое нержавеющая сталь
- Основные особенности сварки нержавеющей стали
- Методы сварки нержавеющей стали
- Подготовка к сварке нержавеющей стали
- Выбор расходных материалов
- Техника и режимы сварки
- Дефекты при сварке и их предотвращение
- Обработка нержавейки
- Заключение
Сварка нержавеющей стали требует особого подхода из-за уникальных свойств этого материала. Правильная техника соединения нержавеющих сплавов позволяет сохранить их антикоррозионные характеристики и обеспечить прочное соединение. Работа с нержавейкой имеет ряд существенных отличий от сварки обычных углеродистых сталей, поэтому важно понимать специфику процесса и соблюдать определенные технологические требования. В этой статье подробно рассмотрим все аспекты сварки нержавеющих сталей – от выбора оборудования до финишной обработки швов.
Что такое нержавеющая сталь
Материал представляет собой сплав на основе железа, содержащий не менее 10,5% хрома, который образует на поверхности прочную оксидную пленку, защищающую металл от коррозии. В зависимости от химического состава, нержавеющие стали делятся на хромистые, хромоникелевые и хромомарганцевоникелевые. Помимо хрома и никеля, в состав могут входить молибден, титан и другие легирующие элементы, влияющие на физические свойства материала.
По структуре выделяют три основных типа: аустенитные (наиболее распространенные, содержат хром и никель), ферритные (преимущественно хромистые) и мартенситные (жаропрочные и закаливающиеся). Каждый тип имеет свои характеристики свариваемости. Особенности сварки нержавейки напрямую зависят от структуры и химического состава конкретной марки стали.
Аустенитные нержавеющие стали (например, 12Х18Н10Т, AISI 304, 316) отличаются хорошей свариваемостью, но склонны к межкристаллитной коррозии при неправильном температурном режиме. Ферритные (AISI 430) менее склонны к этому виду коррозии, но чувствительны к росту зерна при сварке. Мартенситные (AISI 420) требуют предварительного подогрева и термической обработки после сварки для предотвращения трещин.
Основные особенности сварки нержавеющей стали
Технология существенно отличается от работы с обычными углеродистыми сплавами из-за ряда специфических свойств материала. Прежде всего, нержавейка обладает высоким электрическим сопротивлением, что вызывает более интенсивный нагрев электрода. По этой причине при ручной дуговой сварке длина электродов ограничивается до 350 мм, а сварочный ток необходимо снижать на 15-20% по сравнению с режимами для обычной стали.
Низкая теплопроводность нержавеющей стали (примерно в 4 раза ниже, чем у углеродистой) приводит к локальной концентрации тепла в зоне сварки. Это повышает риск перегрева и прожига, особенно при работе с тонким металлом. Сварщику необходимо поддерживать более высокую скорость перемещения дуги и использовать прерывистый режим работы для контроля тепловложения.
|
|
Заказать услугу
|
Коэффициент теплового расширения материала на 50% выше, чем у обычных, что вызывает значительные деформации и внутренние напряжения в сварных соединениях. Для компенсации этого эффекта требуется оставлять увеличенные зазоры между соединяемыми деталями и применять специальные приемы сварки (например, обратноступенчатый метод или сварку короткими участками).
Особое внимание следует уделять предотвращению межкристаллитной коррозии, которая возникает из-за выпадения карбидов хрома по границам зерен при нагреве стали до 450-850°C. Для минимизации этого риска рекомендуется использовать сварочные материалы с низким содержанием углерода или с добавлением стабилизирующих элементов (титан, ниобий), а также соблюдать режим быстрого охлаждения зоны термического влияния.
Методы сварки нержавеющей стали
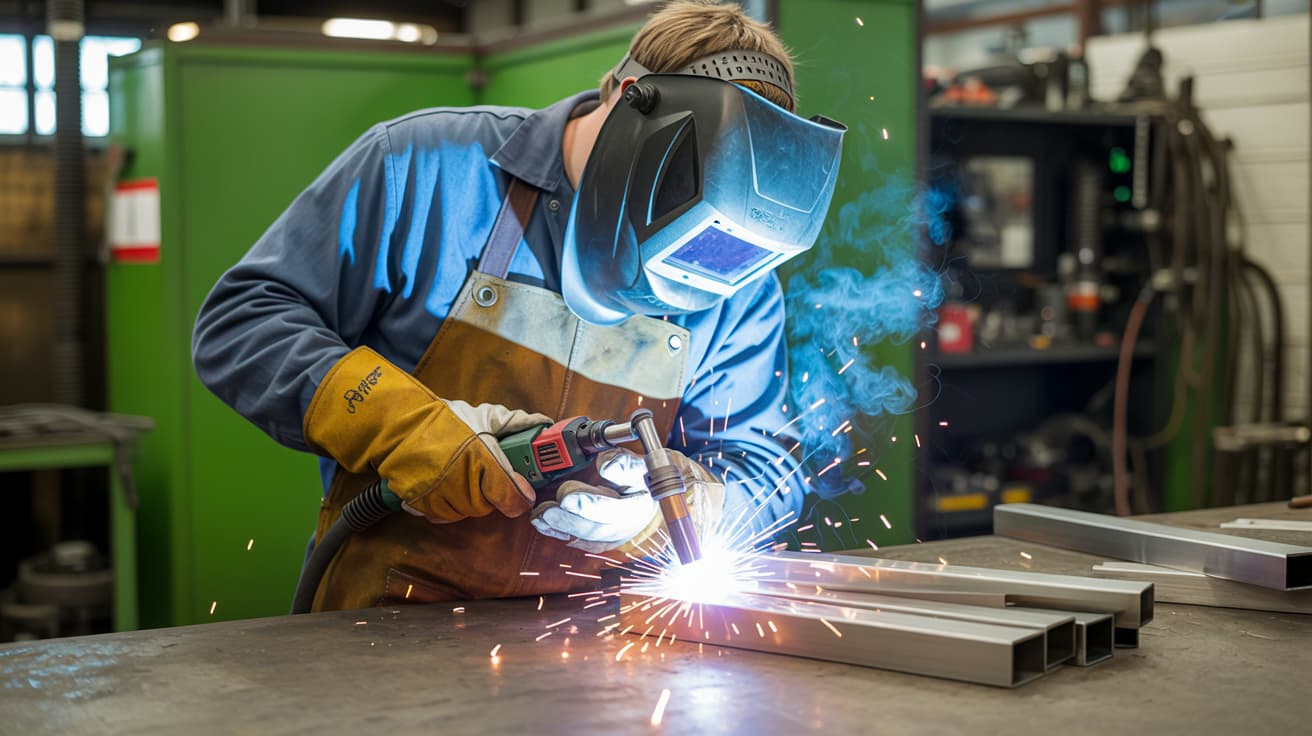
Существует несколько основных методов, выбор которых зависит от конкретных задач, толщины материала и доступного оборудования. Методы сварки нержавеющей стали включают ручную дуговую (MMA), аргонодуговую (TIG), полуавтоматическую в среде защитных газов (MIG/MAG) и специализированные способы.
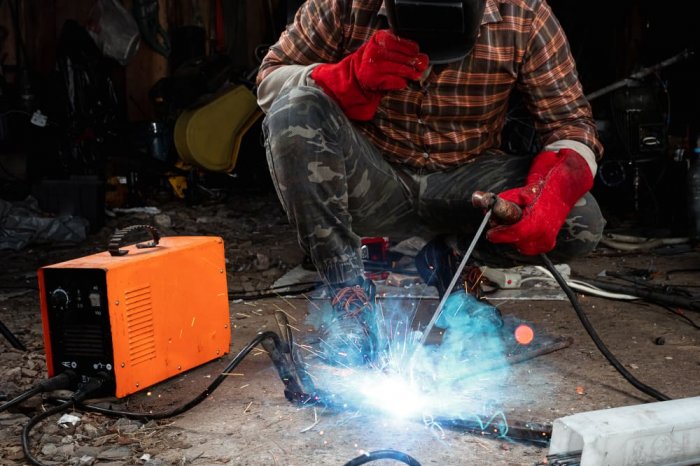
Ручная дуговая сварка (MMA) – наиболее доступный метод, подходящий для домашних условий и ремонтных работ. Для нержавейки используются специальные электроды с покрытием, обеспечивающим надежную защиту сварочной ванны. Этот метод относительно прост в освоении, однако требует определенных навыков для получения качественных швов на изделии.
Аргонодуговая сварка нержавейки (TIG или GTAW) считается оптимальным методом для получения высококачественных швов. При этом способе дуга горит между вольфрамовым электродом и изделием в среде защитного газа (аргона), а присадочный материал подается отдельно. TIG-сварка позволяет получить чистые, аккуратные швы без брызг и шлака, контролировать тепловложение и отлично подходит для тонких заготовок и труб малого диаметра.
Полуавтоматическая сварка нержавейки (MIG/MAG) применяется для соединения толстостенных заготовок и при больших объемах работ. В качестве защитной среды используется аргон или смеси аргона с другими газами. Этот метод обеспечивает высокую производительность, но требует более дорогостоящего оборудования и тщательной настройки параметров.
В промышленных условиях также применяются специализированные методы: лазерная и плазменная (для прецизионных соединений), контактная точечная (для тонколистовых конструкций), орбитальная (для труб). Эти технологии требуют специального оборудования и подготовки, но обеспечивают высочайшее качество соединений.
Подготовка к сварке нержавеющей стали
Подготовка нержавейки – критически важный этап, от которого напрямую зависит качество соединения. Процесс должен быть более тщательным, чем при работе с обычной сталью. Первым шагом является механическая очистка поверхности от оксидной пленки, ржавчины и других загрязнений в зоне сварки и прилегающих участках шириной не менее 20-30 мм с каждой стороны. Для этого используются щетки, чтобы избежать загрязнения поверхности частицами черных металлов.
После механической очистки необходимо обезжирить поверхность с помощью ацетона, изопропилового спирта или специальных обезжиривателей. Важно полностью удалить любые следы масел, жиров и других органических загрязнений, которые могут вызвать образование пор в шве и снизить коррозионную стойкость соединения. Используемые для очистки материалы не должны содержать хлор, который негативно влияет на свойства металла.
При сварке деталей толщиной более 3-4 мм требуется подготовка кромок под углом 30-45° для обеспечения полного проплавления. В случае стыковых соединений между заготовками следует оставлять зазор 1,5-2 мм для компенсации теплового расширения. Перед основной сваркой рекомендуется выполнить прихватки через каждые 40-50 мм для предотвращения смещения деталей в процессе работы.
Для некоторых типов металла, особенно мартенситных и дуплексных, может потребоваться предварительный подогрев до 150-200°C. Однако для аустенитных сталей предварительный нагрев обычно не применяется, более того, важно не допускать избыточного нагрева, чтобы избежать снижения коррозионной стойкости материала.
Выбор расходных материалов
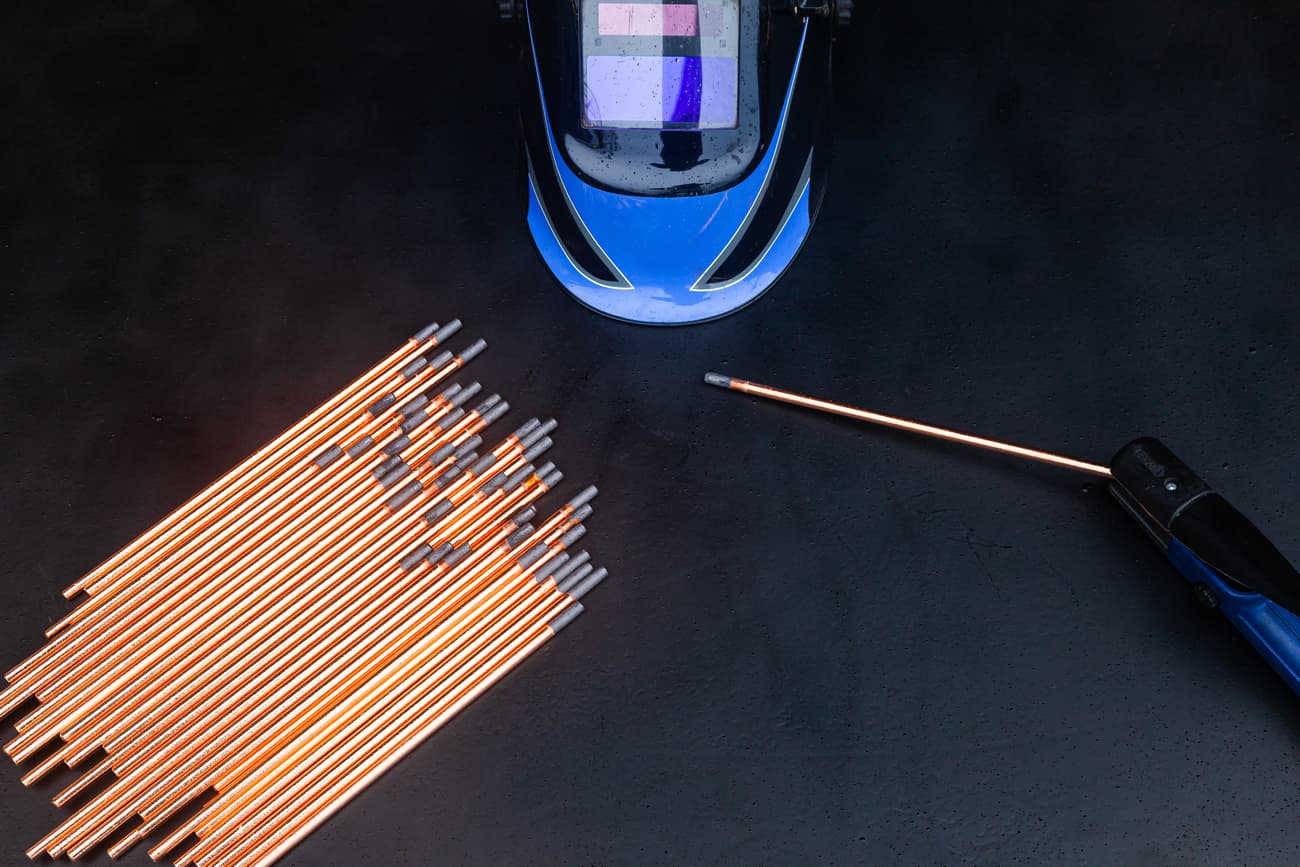
Правильный подбор расходных материалов играет решающую роль в обеспечении качества и долговечности сварных соединений. Электроды для нержавейки должны по химическому составу соответствовать или превосходить свариваемый материал по содержанию легирующих элементов. Для ручной дуговой сварки аустенитных нержавеющих сталей широко применяются электроды марок ESAB OK 61.30, AG E 308L-16, отечественные ОЗЛ-6 и ОЗЛ-9А.
При выборе электродов следует обращать внимание на индекс "L" в маркировке (например, 308L вместо 308), что указывает на пониженное содержание углерода и снижает риск межкристаллитной коррозии. Для сварки разнородных сталей рекомендуются электроды с повышенным содержанием никеля. Хранить электроды необходимо в сухом месте, а перед использованием желательно просушить при температуре 150-250°C в течение 1-2 часов.
При аргонодуговой сварке используются вольфрамовые электроды, предпочтительно с добавками тория (серые, EWTh-2) или лантана (золотистые, EWLa-1,5), которые обеспечивают стабильное горение дуги и продолжительный срок службы. Диаметр электрода подбирается в зависимости от толщины свариваемого материала и силы тока. В качестве присадочной проволоки для TIG-сварки применяются марки, соответствующие составу основного металла: ER308L, ER316L и другие.
Для полуавтоматической сварки нержавейки используется проволока диаметром 0,8-1,2 мм с низким содержанием углерода. Оптимальным защитным газом является аргон высокой чистоты (99,99%). При MIG/MAG-сварке можно применять смеси аргона с 1-2% кислорода или 2-3% CO₂, что улучшает стабильность дуги и форму шва, однако следует избегать высокого содержания углекислого газа, снижающего коррозионную стойкость.
Техника и режимы сварки
Техника выполнения сварки нержавеющей стали имеет ряд отличий от работы с обычными сталями. Прежде всего, сварочный ток должен быть на 15-20% ниже, чем при сварке углеродистых сталей аналогичной толщины. Это связано с более высоким электрическим сопротивлением нержавейки и риском перегрева. Для деталей толщиной 2 мм оптимальный ток составляет около 40-60 А при TIG-сварке и 60-80 А при сварке покрытыми электродами.
Аргонодуговая сварка нержавейки требует особого внимания к формированию и защите сварочной ванны. Угол наклона горелки должен составлять 70-80° к поверхности, а длина дуги поддерживаться в пределах 2-3 мм. Расход аргона обычно составляет 8-12 л/мин в зависимости от толщины материала и диаметра сопла. При работе с тонким металлом рекомендуется использовать импульсный режим, который снижает тепловложение и деформации.
Важнейшим аспектом является контроль температуры в процессе сварки. Не следует допускать нагрева нержавеющей стали выше 500°C, для чего рекомендуется делать перерывы между проходами и использовать технику сварки короткими участками. Межпроходную температуру можно контролировать с помощью термокарандашей или пирометра. Движение электрода должно быть равномерным, без задержек в одной точке, чтобы избежать локального перегрева.
При ручной дуговой сварке нержавейки электрод ведут с небольшими поперечными колебаниями, амплитуда которых не должна превышать двух диаметров электрода. Сварку выполняют короткой дугой, стараясь не отрывать электрод от изделия во избежание нарушения газовой защиты. При полуавтоматической сварке оптимальным является режим струйного переноса металла, который обеспечивается при относительно высоком напряжении дуги и скорости подачи проволоки.
Дефекты при сварке и их предотвращение
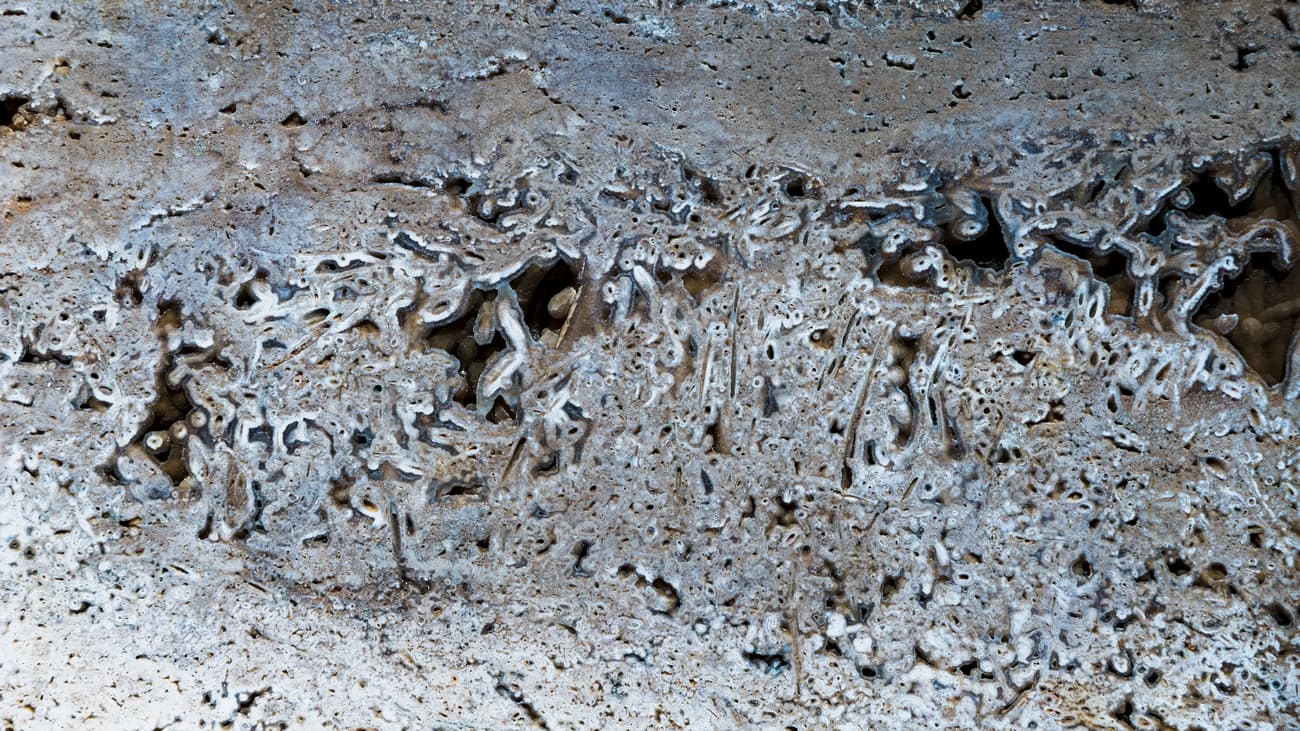
При сварке нержавеющей стали могут возникать характерные дефекты, требующие особых подходов к предотвращению. Межкристаллитная коррозия – наиболее опасный из них, проявляющийся в разрушении металла по границам зерен при эксплуатации в агрессивных средах. Причиной становится обеднение приграничных зон хромом из-за образования карбидов при длительном пребывании металла в критическом температурном интервале 450-850°C. Для предотвращения этого явления используют материалы с низким содержанием углерода (<0,03%), добавками стабилизирующих элементов (Ti, Nb) и обеспечивают быстрое охлаждение сварного соединения.
Ручная дуговая сварка нержавейки часто сопровождается образованием горячих трещин, которые возникают при затвердевании металла шва из-за высоких внутренних напряжений. Снизить риск их появления помогает контроль химического состава шва (содержание ферритной фазы в пределах 4-10%), минимизация тепловложения и выбор правильной последовательности сварки. Деформации, типичные для нержавеющих сталей из-за высокого коэффициента теплового расширения, уменьшают использованием обратноступенчатого метода, симметричной схемы наложения швов и сварочных приспособлений.
Прожиги при сварке тонкой нержавейки возникают из-за низкой теплопроводности материала и контролируются правильным подбором режимов (пониженная сила тока, повышенная скорость сварки) и применением медных подкладок, отводящих избыточное тепло. Поры в швах образуются из-за загрязнений поверхности или недостаточной защиты сварочной ванны. Для исключения пористости необходима тщательная очистка и обезжиривание кромок, а также надежная газовая защита зоны сварки.
Оксидные включения, появляющиеся при сварке нержавеющей стали, ухудшают механические свойства и коррозионную стойкость соединения. Чтобы избежать этого дефекта, следует обеспечить качественную защиту обратной стороны шва аргоном при сварке насквозь и тщательно зачищать каждый проход при многослойной сварке. Своевременная диагностика и устранение дефектов помогают сохранить эксплуатационные характеристики сварных соединений из нержавеющей стали.
Обработка нержавейки
Обработка швов нержавеющей стали – необходимый этап, обеспечивающий высокие эксплуатационные характеристики и внешний вид соединения. Сразу после завершения следует удалить окалину и цвета побежалости, которые указывают на окисление поверхности и снижение коррозионной стойкости. Начальная механическая зачистка выполняется щетками из нержавеющей стали или специальными абразивными материалами, не содержащими железа и других загрязняющих компонентов.
Для полного восстановления антикоррозионных свойств рекомендуется проводить пассивацию сварных соединений – обработку специальными химическими растворами на основе азотной кислоты с добавками. Процесс пассивации восстанавливает оксидную пленку, разрушенную при сварке, и значительно повышает стойкость к коррозии. В домашних условиях можно использовать готовые составы для пассивации или обрабатывать швы 10-15% раствором азотной или лимонной кислоты.
Для удаления более серьезных окислений и получения однородной поверхности применяется химическая обработка – травление в растворах кислот. Составы для травления включают смеси азотной и плавиковой кислот с добавлением ингибиторов. Такая обработка эффективно удаляет оксиды, но требует соблюдения мер безопасности и последующей нейтрализации кислотных остатков щелочными растворами. В промышленных условиях используются специализированные травильные пасты и гели.
Финишная полировка швов выполняется для получения эстетичного внешнего вида, особенно в случаях, когда сварные соединения остаются видимыми. Процесс начинается с грубой шлифовки абразивными кругами постепенно уменьшающейся зернистости, затем выполняется полировка войлочными кругами с применением полировальных паст. Для труднодоступных мест используются специальные полировальные щетки и валики. Качественно выполненная финишная обработка делает сварной шов практически незаметным и обеспечивает максимальную защиту от коррозии.
Заключение
Сварка нержавеющей стали требует комплексного подхода с учетом всех особенностей этого материала. Ключевыми факторами успеха являются правильная подготовка поверхности, тщательный подбор сварочных материалов и режимов, а также грамотная постсварочная обработка. Особое внимание следует уделять контролю температуры процесса для предотвращения межкристаллитной коррозии и минимизации деформаций.
Для начинающих сварщиков рекомендуется начать освоение технологии с аргонодуговой сварки тонких деталей, постепенно переходя к более сложным соединениям. Сварка нержавейки в домашних условиях вполне выполнима при наличии подходящего оборудования и соблюдении основных технологических принципов. Важно помнить, что даже небольшие отклонения от технологии могут привести к существенному снижению качества соединения и утрате коррозионной стойкости.
Современные технологии и материалы значительно упрощают работу с нержавеющей сталью, но требуют от сварщика глубокого понимания процессов и постоянного совершенствования навыков. Правильно выполненное сварное соединение нержавеющей стали сохраняет все ценные свойства основного металла и обеспечивает долговечность конструкции даже в самых агрессивных условиях эксплуатации.